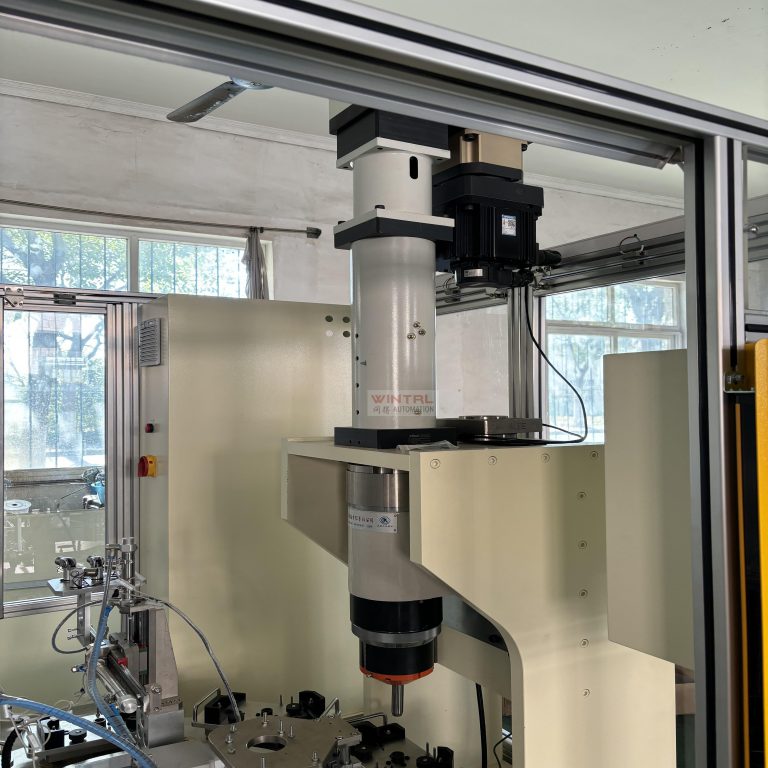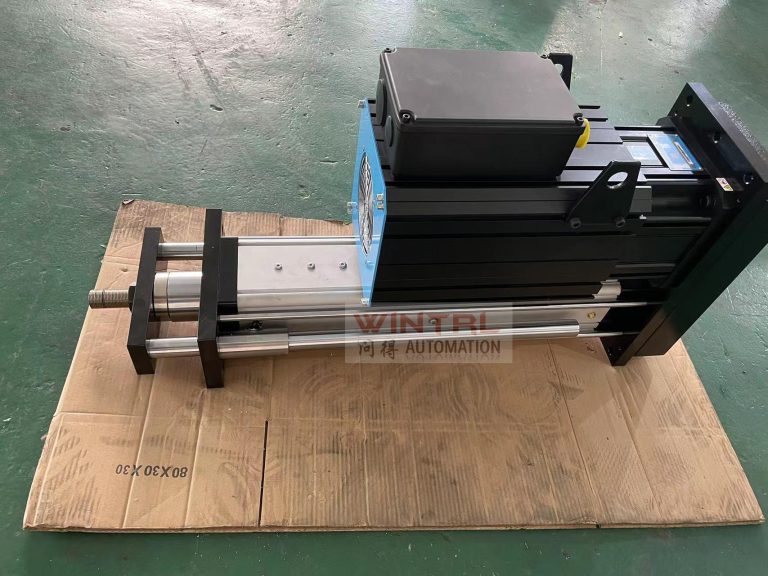
核心结论:伺服压机的标准循环是:工件定位确认、快进、探测接触、压装段、保压、回程、曲线判定与数据存档。操作的关键不在按键顺序,而在各段速度、目标位置与目标压力的合理组合。
核心部件与控制逻辑
快进段可用较高速度缩短节拍,接近工件前 5–10mm 必须切换低速,避免冲击压坏工件或压头。
探测接触点以压力突变为触发条件,之后切换到力控或位置-力混合控制,这一步决定曲线起点是否一致。
实施中容易忽略的细节
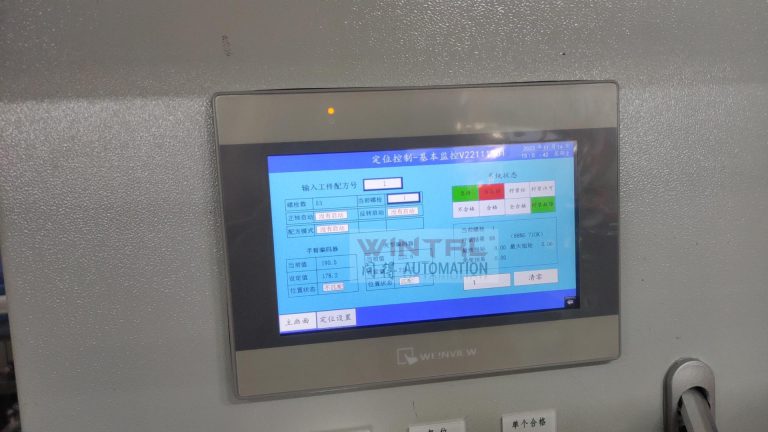
- WL-FT-V1 专用控制器支持存储多组配方,换型时调用配方即可,不必逐项重设参数。
- 保压段用于衬套、密封件等需要应力释放的工序,时间一般按工艺试验确定,过长只会拖慢节拍。
- 每循环结束自动给出 OK/NG,NG 件应联锁禁止流入下工位,而不是仅靠报警提示。
伺服压机关键参数核对
| 项目 | 典型指标 / 配置 |
|---|---|
| 重复定位精度 | ±0.02mm |
| 压力传感器 | 1000kg(74mm)或 2000kg(104mm),精度约量程千分之一 |
| 电机功率 | 0.75 / 1.0 / 1.5 / 2.5kW |
| 电源 | AC 220V(1.5kW 可选 380V) |
| 控制器 | WL-FT-V1 专用控制器,或 PLC + 触摸屏 / PC 软件 |
| 软件与数据 | 曲线显示、16 组参数配方、CSV 导出、上位机接口 |
相关设备与延伸阅读
在工程落地时,可直接对照 WINTRL 的现有装备选型:伺服压机电机转子压入机、倍速链自动化组装线、发动机摇臂组装线。
系统性的原理与选型方法可参见 伺服压机完全指南;完整机型与资料见 产品中心。
常见问题
换产品时每次都要重新调试吗
把成熟工艺存为配方并编号,换型调用即可,只需首件确认。
压装速度越快越好吗
不是。接近接触点必须降速,否则冲击会同时损伤工件与压力传感器。
需要按您的工件核算推力、行程、判定窗口或索取技术资料,可查看产品样本下载、解决方案,或直接通过 联系我们 提交工况参数,由上海问得自动化(WINTRL)工程师提供选型建议。企业背景见关于我们。