核心结论:多颗螺栓同时拧紧能压缩节拍,但前提是各轴同步加载、工件刚性足够、顺序合理,否则会造成法兰偏斜甚至预紧力互相抵消。
从扭矩到预紧力的关系
多轴同步拧紧通常用于法兰、端盖等孔位分布规则的工件,轴数与孔位一一对应。
同步不等于同时拧到目标扭矩,一般分 2–3 级扭矩递增,每级各轴同步推进。
拧紧工位实施要点
- 交叉顺序拧紧可减少贴合不均;顺序错误会让工件单侧先压紧。
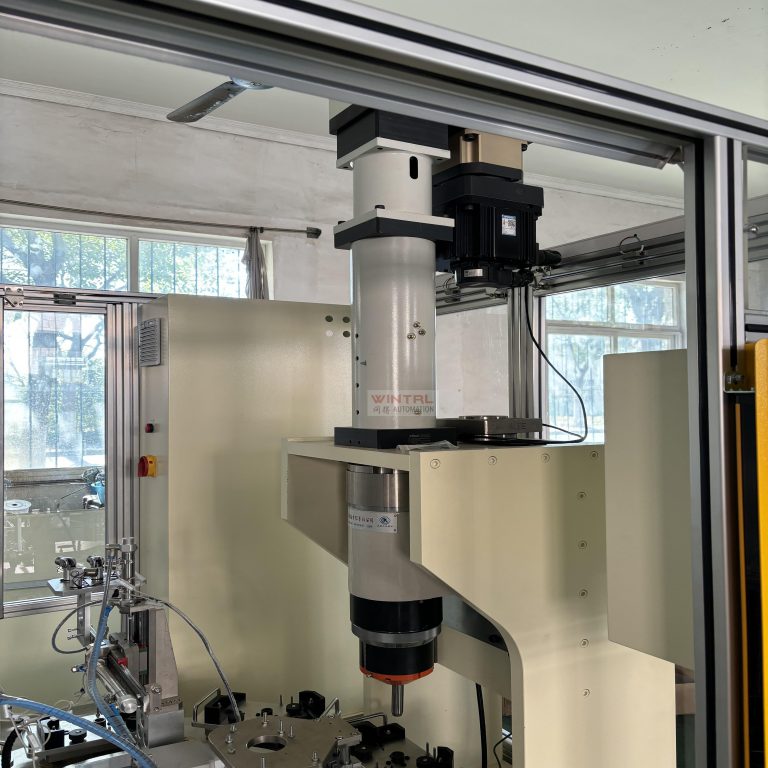
- 转盘变位方案用凸轮分割器换位,四面可涉及;伺服旋转结构则支持任意角度。
- 多轴方案对工装刚性与轴间距调整机构要求高,换型时应做孔位全数复核。
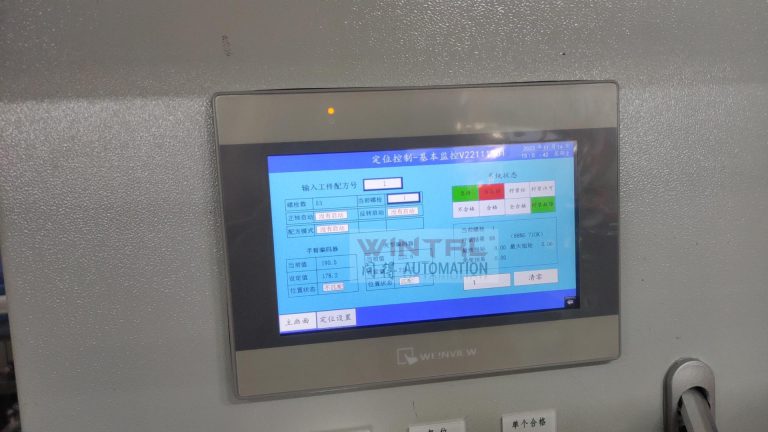
- 每轴结果需独立记录扭矩与转角,并按孔位编号上传,便于追溯与顺序防错。
拧紧工位配置对照
| 配置 | 定位方式 | 防错能力 | 适用品种 |
|---|---|---|---|
| 反力臂 + 编码器定位 | 人工定位、编码器校核 | 顺序强制、位置不符不启动 | 多品种、小批量 |
| 转盘变位(凸轮分割器) | 机械换位 | 孔位与程序号绑定 | 多面固定孔位 |
| 伺服旋转变位 | 任意角度伺服定位 | 可与条码联动 | 换型频繁、角度多样 |
| 机器人 / 多轴全自动 | 机器人或模组定位 | 全链路联锁与追溯 | 品种单一、大批量 |
相关设备与延伸阅读
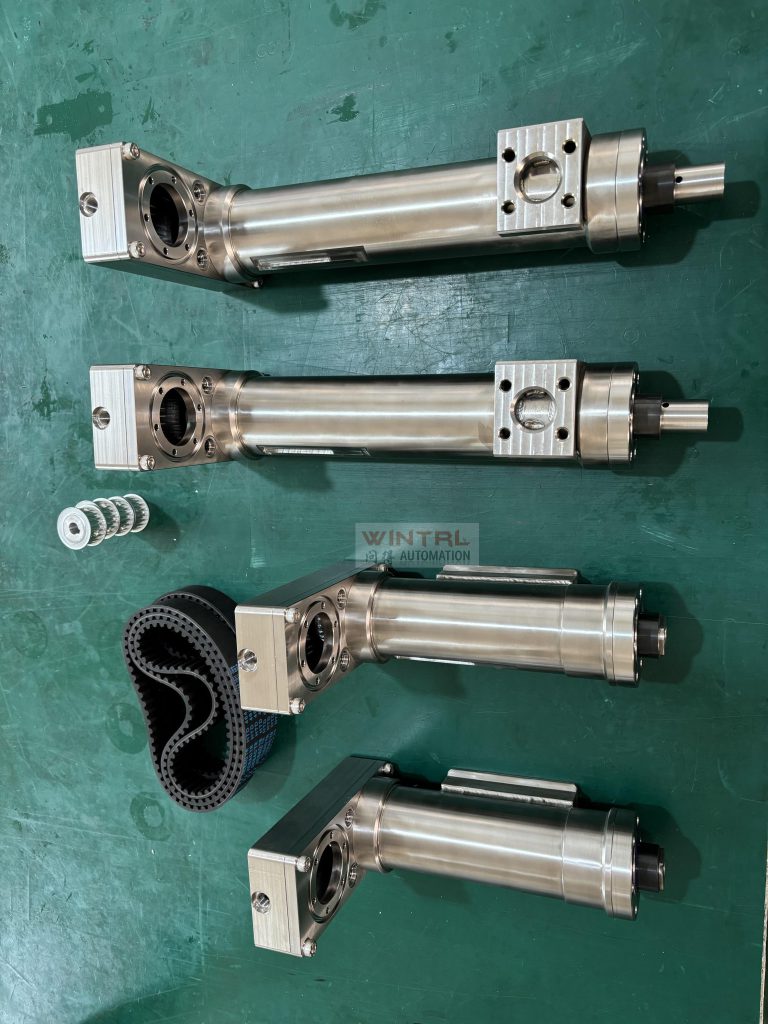
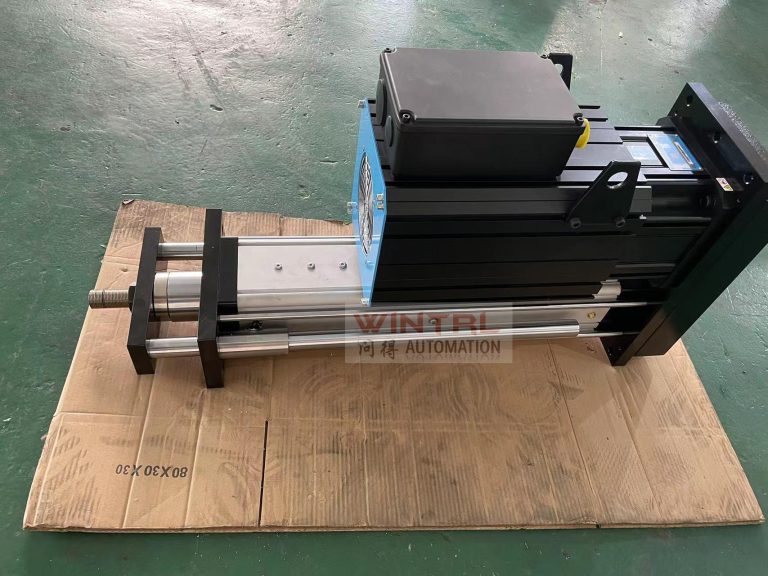
从设备实现角度看,下列产品覆盖了本文讨论的关键环节:带编码器定位臂拧紧设备、ATEQ 气密性检测设备、发动机摇臂组装线。
系统性的原理与选型方法可参见 伺服拧紧机完全指南;完整机型与资料见 产品中心。
常见问题
多轴一定比单轴快吗
节拍上通常更快,但换型调试与工装成本更高,多品种小批量要谨慎。
同步拧紧为什么要分级
一次拧到目标扭矩容易让工件贴合不均,分级加载更接近交叉拧紧的效果。
需要按您的工件核算推力、行程、判定窗口或索取技术资料,可查看产品样本下载、解决方案,或直接通过 联系我们 提交工况参数,由上海问得自动化(WINTRL)工程师提供选型建议。企业背景见关于我们。