核心结论:趋势不是单纯提高推力或扭矩,而是把单机变成可联网、可判定、可自我诊断的工艺节点,让过程数据直接服务质量体系。
工位协同与接口
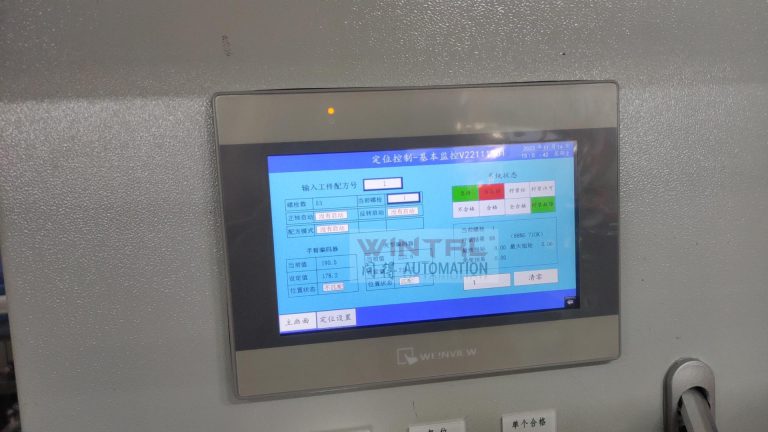
过程数据从「记录」走向「判定」:曲线窗口、趋势看板与按状态触发的维护。
单机向工位节点演进:配方自动调用、条码绑定、NG 联锁与 MES 上传成为标配。
接口与信号核对
- 拧紧侧从扭矩法转向扭矩-转角法与曲线判定,降低摩擦离散带来的预紧力波动。
- 压装侧位置-压力混合控制与温度补偿,让长时连续运行的精度更稳定。
- 柔性化:快换工装、伺服旋转变位、一把拧紧轴覆盖多种扭矩,应对多品种混线。
- 集成化:压装、拧紧、气密检测、翻转、打标、上下料串在倍速链上统一防错。
倍速链自动线典型工位组合
| 工位 | 功能 | 防错要点 |
|---|---|---|
| 自动拧紧 | 多规格扭矩自动切换 | 孔位编码与顺序强制 |
| 气密性检测 | ATEQ 仪器检漏 | 测试结果与条码绑定 |
| 夹持翻转 | 在线式变位 | 位置确认后再启动下道 |
| 打标贴标 | 标识与追溯 | 标识内容与结果一致 |
| 自动上下料 | 机器人或机构 | 到位检测与联锁 |
相关设备与延伸阅读
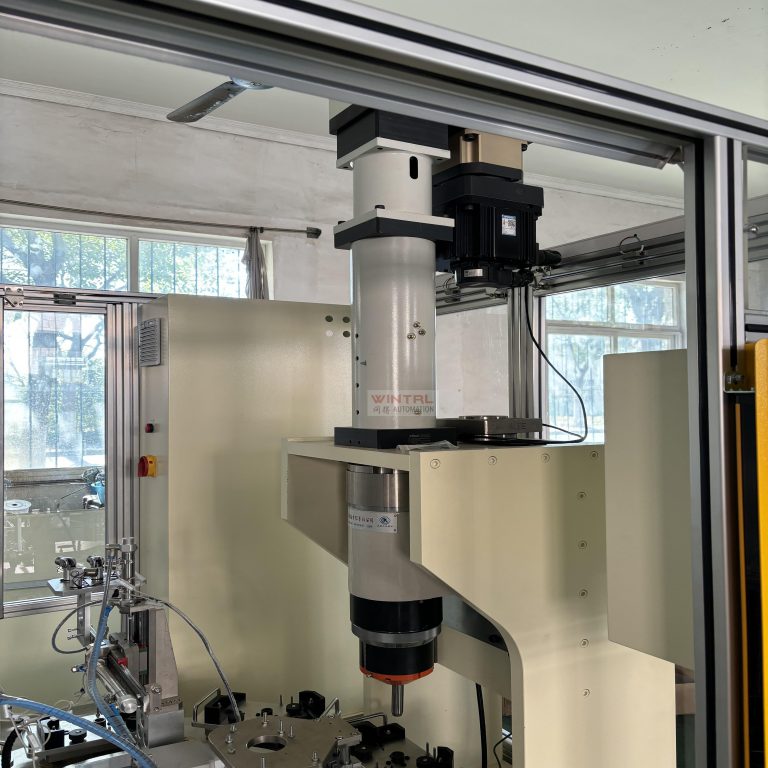
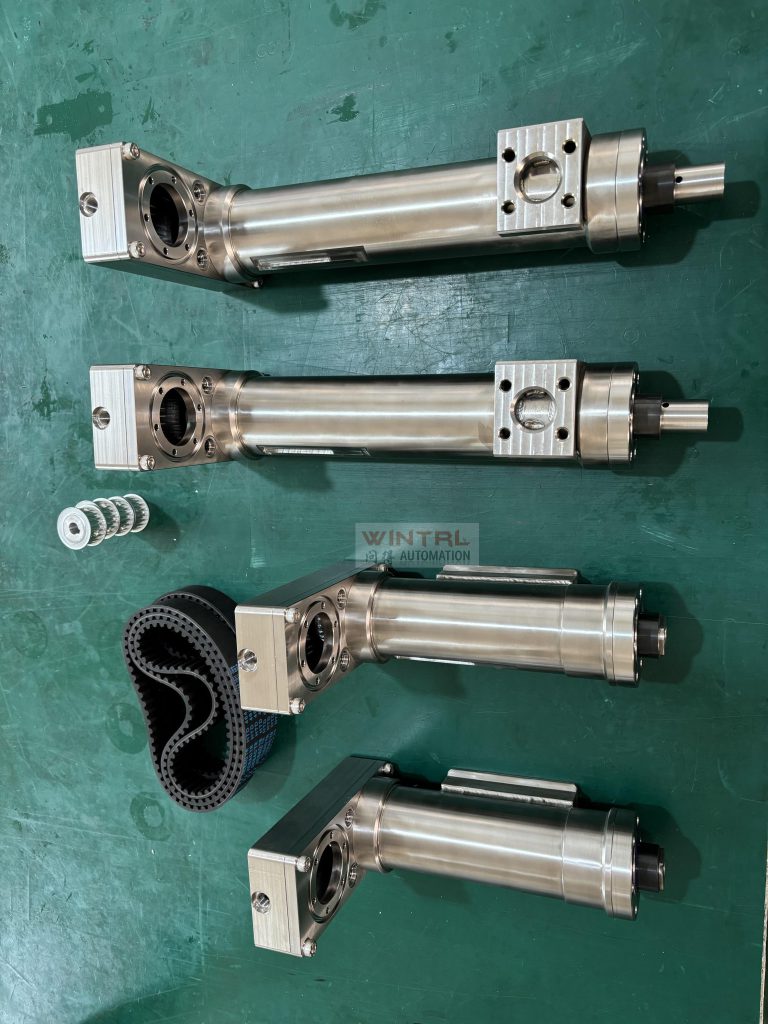
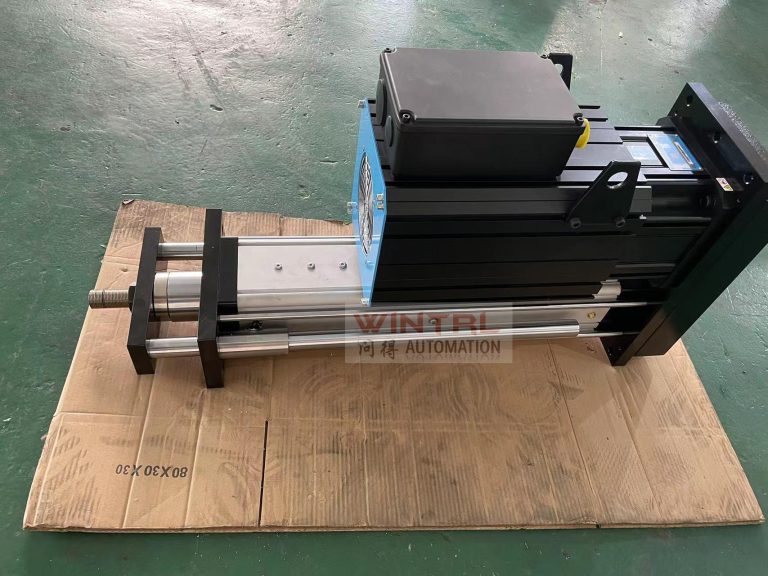
结合 上海问得(WINTRL) 的实际机型,可以更直观地理解上述要点:带编码器定位臂拧紧设备、转盘变位三合一拧紧头、倍速链自动化组装线。
系统性的原理与选型方法可参见 伺服拧紧机完全指南;完整机型与资料见 产品中心。
常见问题
趋势对现有设备意味着什么
优先补齐数据接口与判定标准化,比盲目换机更容易见效。
老设备能接入 MES 吗
多数可通过加装通信网关实现,但曲线判定能力无法靠网关补出。
需要按您的工件核算推力、行程、判定窗口或索取技术资料,可查看产品样本下载、解决方案,或直接通过 联系我们 提交工况参数,由上海问得自动化(WINTRL)工程师提供选型建议。企业背景见关于我们。