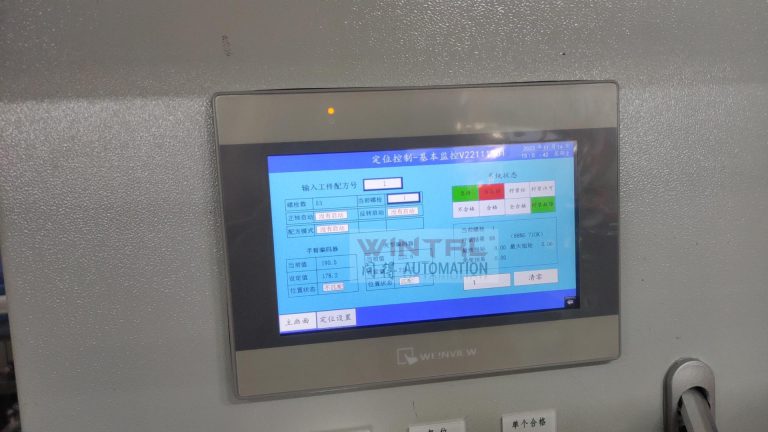
核心结论:在线曲线判定不能替代独立的尺寸与力值验证。配置合适的量具,是把「设备说合格」变成「实测也合格」的必要环节。
质量判定的关键指标
尺寸验证:千分表/百分表、高度规、卡尺与专用检具,用于复核压入深度与端面齐平度。
力值验证:标准测力仪用于压力传感器多点标定,覆盖常用工艺力段。
异常识别要点
- 位置验证:外置量表比对控制器显示值,复核重复定位精度与热漂移。
- 形位验证:涉及垂直度、同轴度的工序需配相应检具,如转子压入类 2 丝 / 3 丝级要求。
- 所有量具应纳入计量管理并在有效期内使用,记录可作为客户过程审核证据。
压装曲线常用判据
| 判据 | 识别的异常 | 设置要点 |
|---|---|---|
| 贴合点位置 | 工件未坐实、定位漂移 | 以压力突升为触发,作为曲线原点 |
| 上升段斜率 | 漏装、材料偏软、配合过盈异常 | 按合格件样本统计边界 |
| 峰值力 | 过压、卡阻、错装 | 与传感器量程匹配,避免长期使用满量程 |
| 终点位置 | 未压到位、过压 | 位置控制下直接读取 |
| 上下包络窗口 | 综合过程异常 | 取 30–50 件合格件建立基线 |
相关设备与延伸阅读
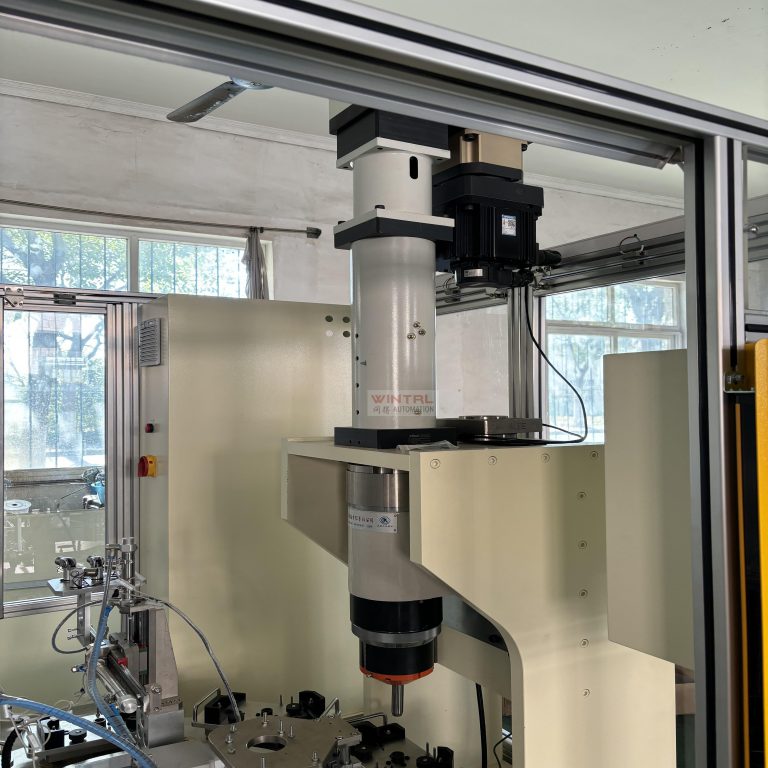
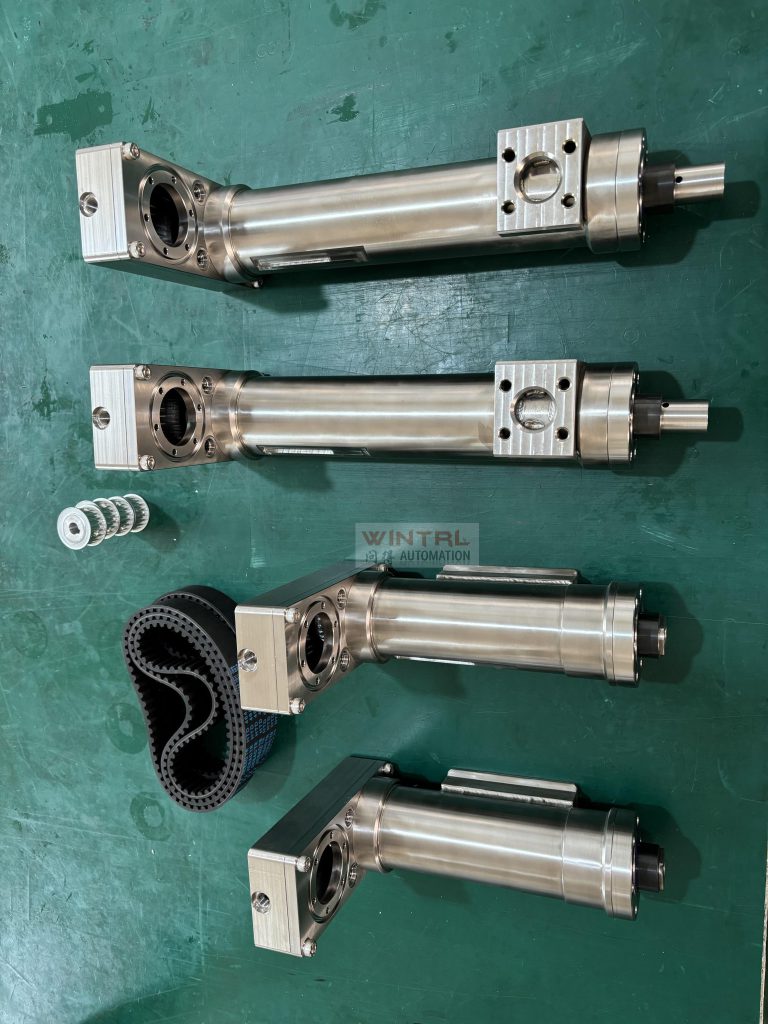
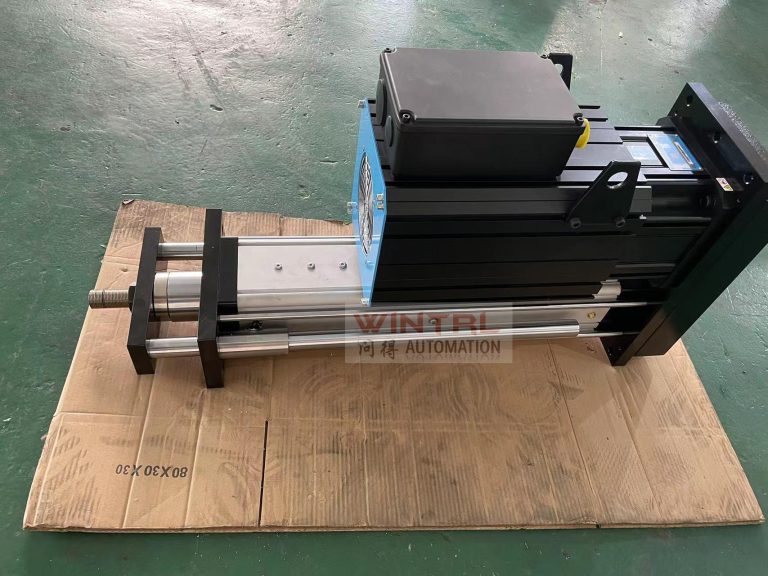
结合 上海问得(WINTRL) 的实际机型,可以更直观地理解上述要点:伺服压机电机转子压入机、定位销与钢球压装设备、WL 系列伺服电缸。
系统性的原理与选型方法可参见 伺服压机完全指南;完整机型与资料见 产品中心。
常见问题
有曲线判定还要量具吗
要,曲线是过程证据,量具是对过程结果的独立验证。
标定周期怎么定
按使用强度、客户要求与量具管理规定执行,高频工位宜缩短。
需要按您的工件核算推力、行程、判定窗口或索取技术资料,可查看产品样本下载、解决方案,或直接通过 联系我们 提交工况参数,由上海问得自动化(WINTRL)工程师提供选型建议。企业背景见关于我们。