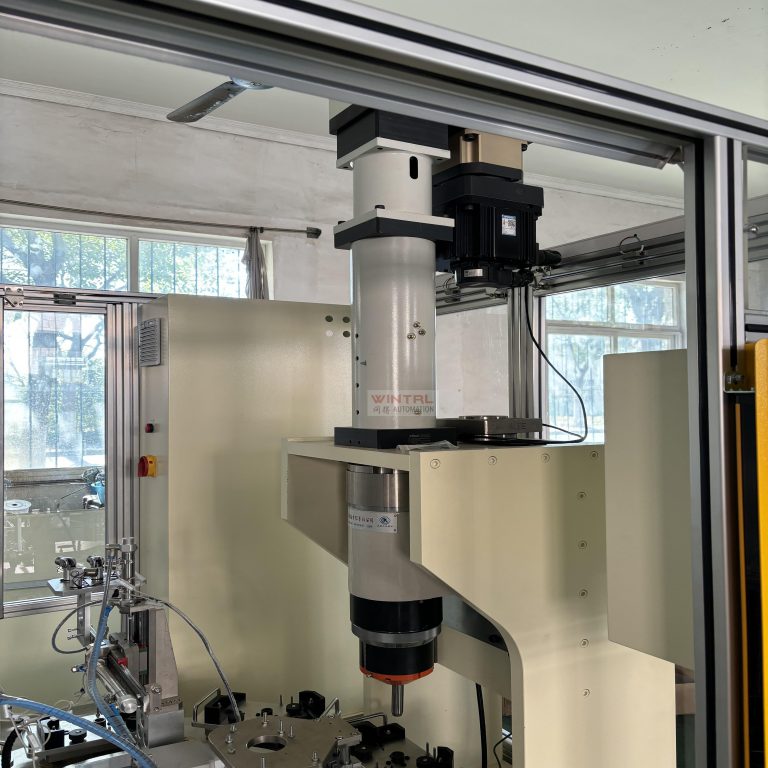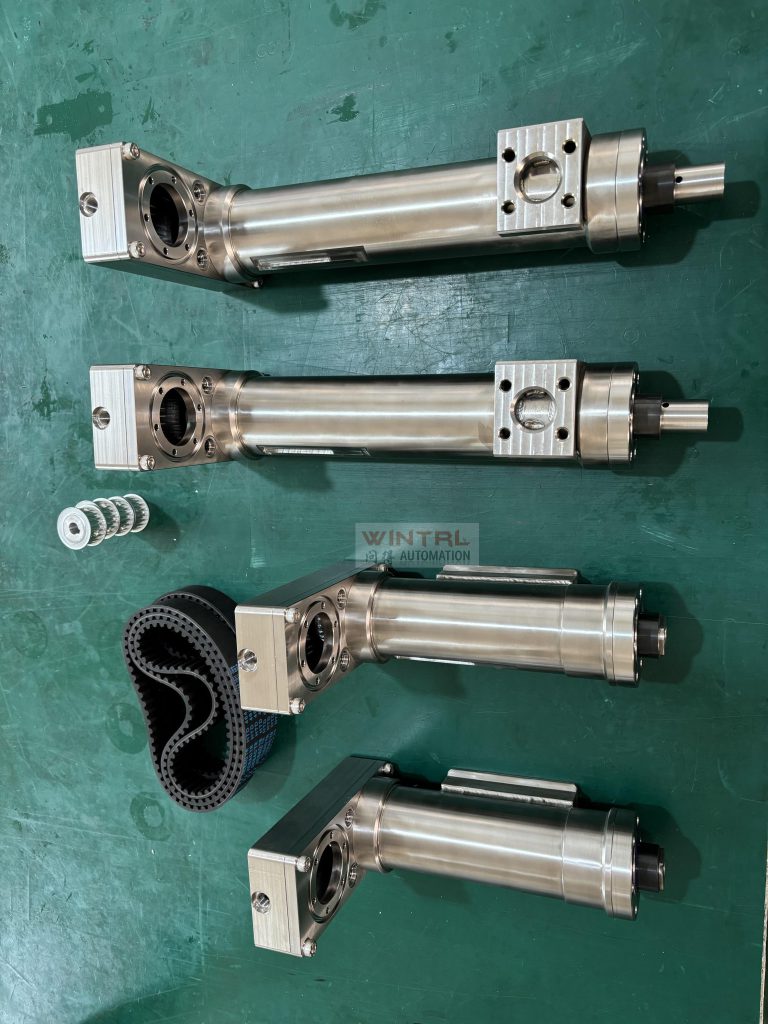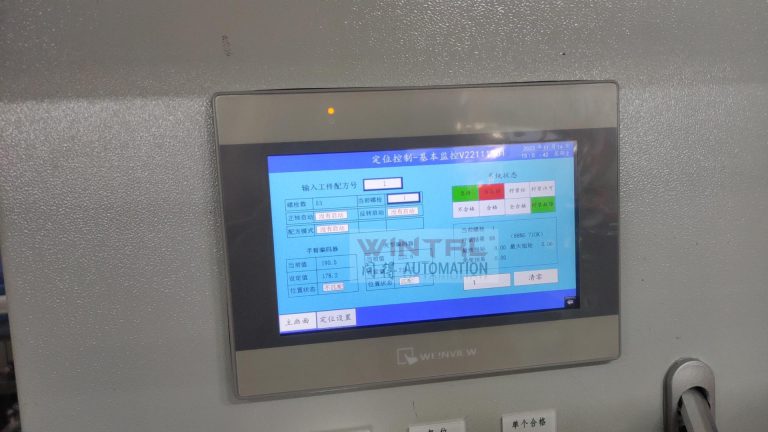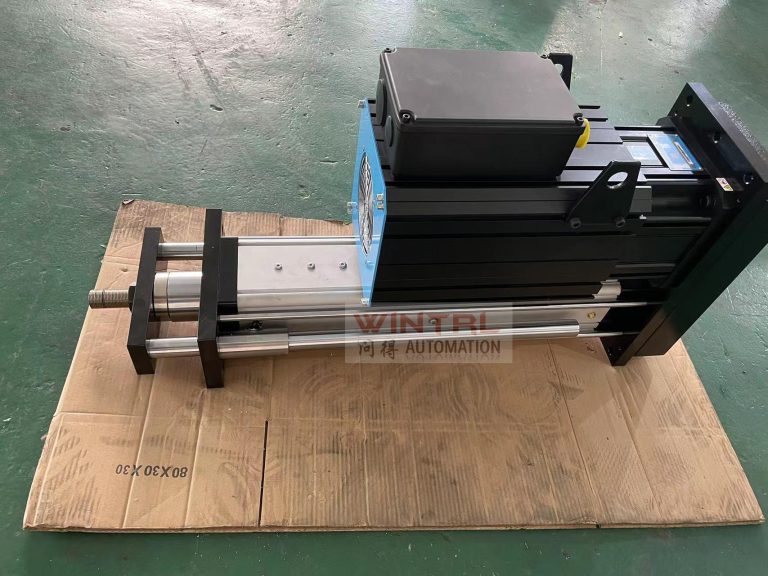
核心结论:两者都能输出压装力,区别在于控制粒度与过程证据:液压按阀控压力,伺服按程序控制位置与力并逐件判定。
伺服压机的关键技术特征
控制方式:液压靠比例阀/溢流阀调压力,伺服靠闭环程序控制位置、速度与力。
重复性:液压受油温、粘度与阀滞回影响,伺服重复定位精度可达 ±0.02mm。
参数整定与验证
- 过程数据:液压通常只有压力开关结论,伺服生成完整力-位移曲线与 OK/NG。
- 环境:液压有油液泄漏、泵噪与温控,伺服无油、噪音低,更适合洁净工位。
- 换型:液压需调阀与机械限位,伺服调用配方即可。
- 适用性:超大吨位、超长保压场景液压仍有成本优势,精密装配与追溯要求高的工位优先伺服。
WINTRL 伺服压机主力系列速查
| 系列 | 额定推力 | 压装行程 | 结构 / 关键配置 |
|---|---|---|---|
| WLC1 C 型框桌面机 | 0.2–2.0T | 200 / 250 / 300mm | C 型框,0.75 / 1.0 / 1.5kW |
| WLS1 四立柱桌面机 | 0.3–2.0T | 200 / 250mm | 标准型材机架,可至 2.5kW |
| WLS3 四立柱 | 按机型 | 200 或 250mm | 75 缸斜齿减速机,开口 250mm,约 120kg |
| WLW1 铝合金桌面机 | 0.1T 起 | 200mm 及以上 | 轻量化桌面结构,可定制 |
| 整机 / 非标系列 | 1.3 / 3 / 5 / 8T | 按方案 | 机架式、三板四柱、落地式、龙门 |
相关设备与延伸阅读
若需要现成的工程参照,WINTRL 以下机型与本文主题直接相关:WL 系列伺服电缸、Engine Rocker Arm Assembly Line、磨床自动上下料设备。
系统性的原理与选型方法可参见 伺服压机完全指南;完整机型与资料见 Product Center。
常见问题
液压机加装传感器能变成伺服压机吗
不能,传动链响应与控制架构不支持逐件曲线判定。
什么时候仍该选液压
吨位很大、保压时间极长、且不需要过程判定与追溯时。
If you need to calculate thrust, stroke, or the determination window based on your workpiece, or if you would like to request technical documentation, please visitDownload Product Brochures、prescription, or directly through Contact Us Submit your operating conditions, and engineers from Shanghai WINTRL Automation will provide product selection recommendations. For company background, seeAbout Us。