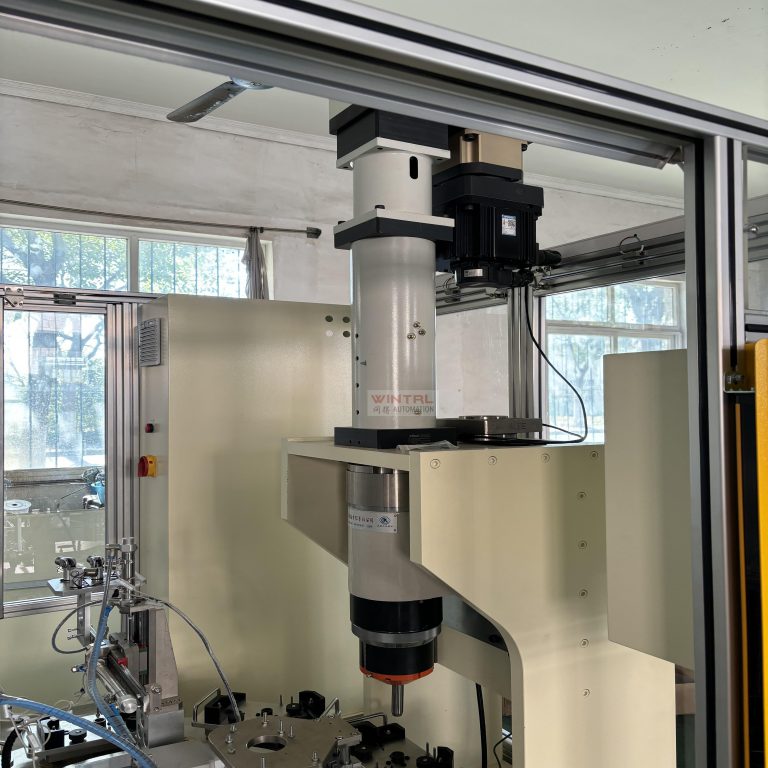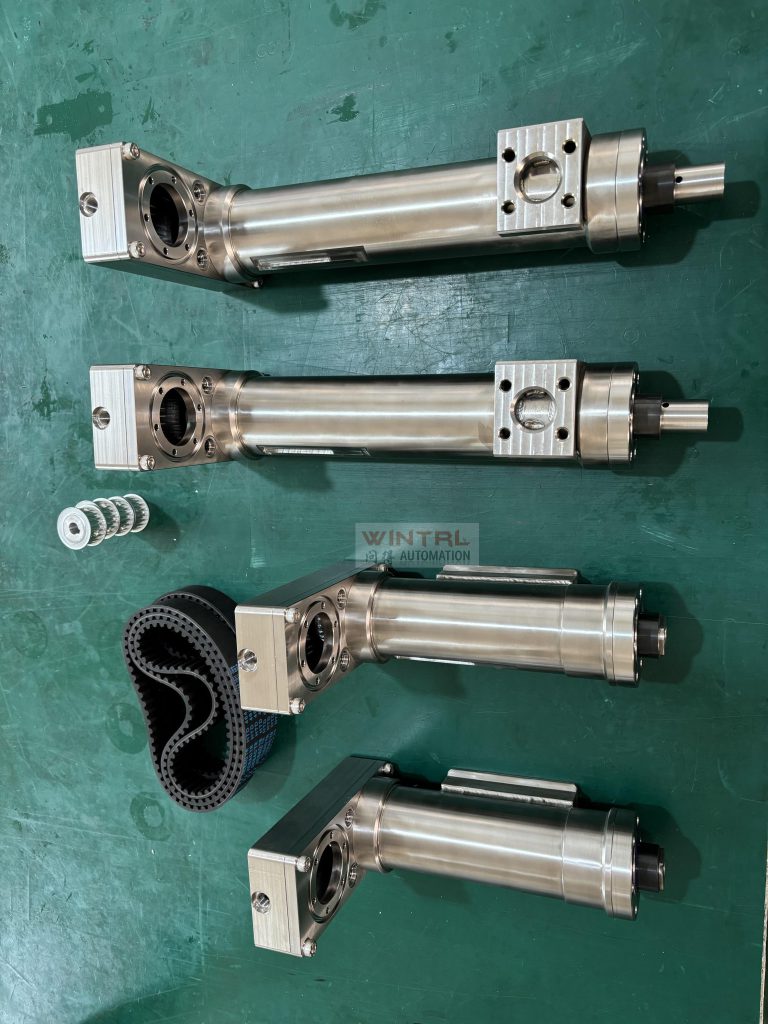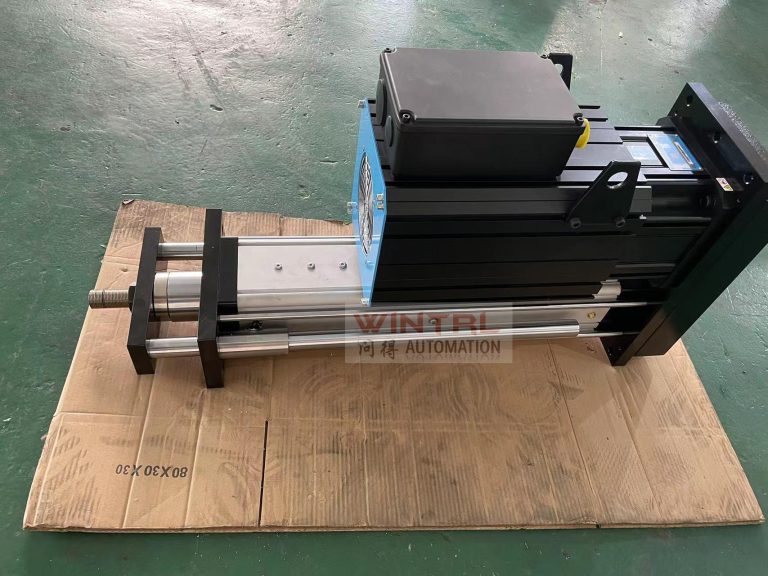
核心结论:把伺服压机当可编程加载平台,可按设定的力或位移对元件做重复性加载,用曲线特征判定合格与否,实现在线检测与分选。
压装工艺的关键环节
以位移控制压到指定深度并记录峰值力,可筛出配合过盈不足或材料偏软的元件。
以力控制加载到目标值并记录位移,可评估弹性元件刚度与行程一致性。
Details That Are Easily Overlooked During Implementation
- 加载曲线斜率的离散度本身可作为过程能力指标,用于来料批次监控。
- 配合转盘或倍速链可实现自动上下料、检测、分选与数据上传。
- 检测用途对传感器标定与重复性要求更高,需缩短标定周期并保留记录。
典型压装工艺与判定重点
| 工件 / 工序 | 控制方式 | 判定重点 |
|---|---|---|
| 轴承压入 | 位置控制 | 到位拐点位置、稳定段斜率 |
| 衬套压装 | 位置 + 压力上限 | 压偏、啃伤、未压到位 |
| 定位销 / 钢球 | 位置控制 | 漏装、深度一致性 |
| 转子铁芯压入 | 位置控制 + 分度 | 垂直度 2 丝、同轴度 3 丝 |
| 卡扣 / 密封件 | 力控或混合 | 峰值力、保压压降 |
相关设备与延伸阅读
从设备实现角度看,下列产品覆盖了本文讨论的关键环节:定位销与钢球压装设备、在线式夹持翻转设备、High-Speed Chain Automated Assembly Line。
系统性的原理与选型方法可参见 伺服压机完全指南;完整机型与资料见 Product Center。
常见问题
检测用压机需要曲线判定吗
需要,检测结论本身就来自曲线特征,而不是单点力值。
能否与拧紧、气密工位串线
可以,倍速链产线常把压装、拧紧、气密检测串在同一条线上。
If you need to calculate thrust, stroke, or the determination window based on your workpiece, or if you would like to request technical documentation, please visitDownload Product Brochures、prescription, or directly through Contact Us Submit your operating conditions, and engineers from Shanghai WINTRL Automation will provide product selection recommendations. For company background, seeAbout Us。